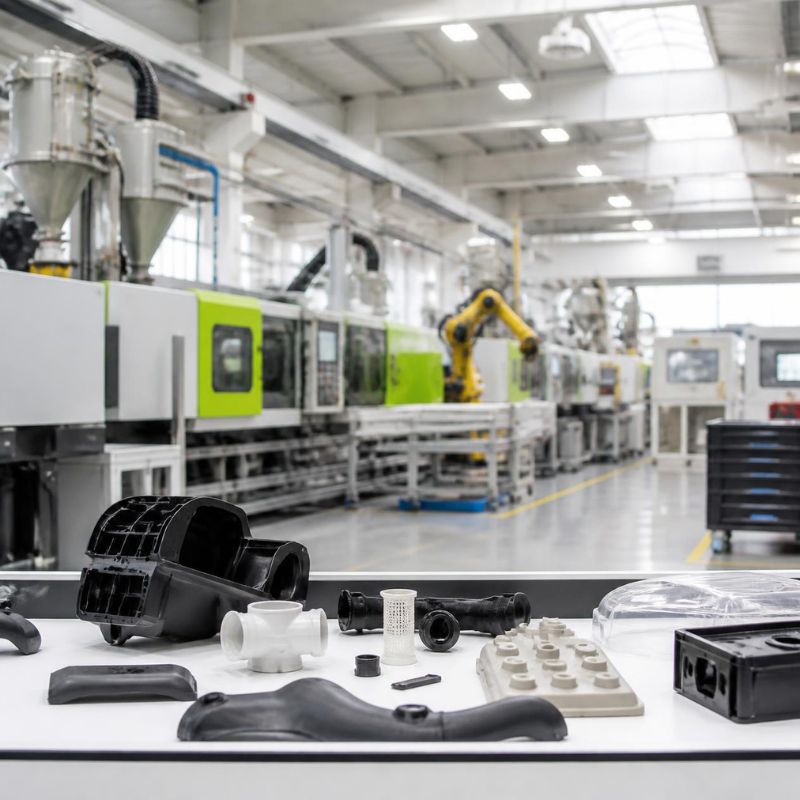
Nowoczesna wtryskarka może pracować szybko, dokładnie i przez wiele godzin bez przerwy, ale sama maszyna nie gwarantuje ciągłości produkcji. W rzeczywistych warunkach zakładu równie ważne jest to, co znajduje się wokół niej – serwis, narzędziownia, urządzenia pomocnicze, części zamienne, instalacje techniczne oraz ludzie potrafiący szybko zdiagnozować problem.
Przy produkcji seryjnej nawet stosunkowo niewielka usterka może zatrzymać całe zlecenie. Nieszczelne przyłącze, uszkodzony czujnik, problem z termoregulacją czy zablokowany wypychacz nie zawsze są poważnymi awariami, lecz bez odpowiedniego zaplecza mogą oznaczać wiele godzin przestoju. Dlatego sprawność zakładu należy oceniać szerzej niż przez liczbę i parametry posiadanych wtryskarek.
Własne zaplecze serwisowe skraca drogę od zauważenia problemu do rozpoczęcia naprawy
W produkcji liczy się nie tylko to, czy awarię można usunąć, ale przede wszystkim jak szybko uda się to zrobić. Jeżeli każda drobna usterka wymaga oczekiwania na zewnętrzny serwis, rzeczywisty czas postoju może być wielokrotnie dłuższy od samej naprawy.
Wewnętrzny personel techniczny może od razu rozpocząć diagnostykę. Często już pierwsze oględziny pozwalają ustalić, czy przyczyną jest maszyna, forma, urządzenie peryferyjne czy instalacja doprowadzająca medium.
Dużą wartość ma znajomość własnego parku maszynowego. Technik, który regularnie obsługuje te same urządzenia, zna ich historię i wcześniejsze naprawy. Dzięki temu nietypowy dźwięk, zmiana zachowania układu albo powtarzający się alarm mogą szybciej naprowadzić go na właściwą przyczynę.
Utrzymanie ruchu powinno zapobiegać awariom zamiast reagować dopiero na zatrzymanie maszyny
Najbardziej kosztowna naprawa to często ta wykonywana w chwili, gdy wtryskarka powinna realizować pilne zamówienie. Dlatego zaplecze techniczne powinno działać również wtedy, gdy wszystko pozornie funkcjonuje prawidłowo.
Przeglądy prewencyjne pozwalają kontrolować stan podzespołów przed wystąpieniem awarii. Zakres czynności zależy od konstrukcji konkretnej maszyny, jej wieku, intensywności eksploatacji i zaleceń producenta.
Regularnie sprawdzane mogą być między innymi:
- układy smarowania,
- elementy hydrauliczne,
- filtry,
- przewody i połączenia,
- czujniki,
- zabezpieczenia,
- układy grzewcze,
- elementy mechaniczne,
- stan jednostki uplastyczniającej,
- urządzenia odpowiedzialne za chłodzenie.
Dzięki temu część prac można zaplanować pomiędzy zleceniami, zamiast wykonywać je pod presją trwającego przestoju.
Forma wtryskowa wymaga własnego planu utrzymania technicznego przez cały okres eksploatacji
Forma jest narzędziem pracującym cyklicznie i poddawanym dużym obciążeniom. Każde otwarcie i zamknięcie oznacza ruch elementów prowadzących, wypychaczy, suwaków oraz innych mechanizmów. Jednocześnie przez gniazda przepływa gorące tworzywo, a układ chłodzenia wielokrotnie odbiera ciepło.
Po tysiącach cykli mogą pojawiać się pierwsze ślady zużycia. Nie zawsze od razu prowadzą one do zatrzymania produkcji. Początkowo efektem może być niewielka wypływka, pogorszenie powierzchni produktu albo zmiana pracy jednego z mechanizmów.
Jeżeli takie symptomy są zauważane i rejestrowane, naprawę można przeprowadzić odpowiednio wcześnie. Ignorowanie ich do momentu całkowitego uszkodzenia elementu często zwiększa zakres potrzebnych prac.
Narzędziownia umożliwia wykonywanie wielu prac bez wysyłania formy poza zakład
Dostęp do zaplecza narzędziowego może mieć duże znaczenie przy intensywnej produkcji. Nie każda naprawa wymaga wykonywania nowej formy lub skomplikowanej regeneracji. Czasami konieczne jest wykonanie niewielkiego elementu, dopasowanie części, wymiana zużytego komponentu albo korekta powierzchni.
Jeżeli zakład posiada odpowiednie wyposażenie i kompetencje, część takich prac może zostać wykonana na miejscu. Skraca to czas potrzebny na transport narzędzia oraz oczekiwanie na dostępność zewnętrznego wykonawcy.
Nie oznacza to, że wszystkie naprawy powinny być realizowane we własnym zakresie. Specjalistyczne operacje nadal mogą wymagać współpracy z zewnętrzną narzędziownią. Własne zaplecze pozwala jednak znacznie lepiej reagować na typowe problemy eksploatacyjne.
Magazyn części zamiennych może zdecydować o tym, czy przestój potrwa godzinę czy kilka dni
Szybka diagnoza nie pomoże, jeśli potrzebny element trzeba dopiero zamówić, a czas jego dostawy wynosi kilka dni. Z drugiej strony utrzymywanie na magazynie wszystkich możliwych podzespołów również nie jest ekonomicznie uzasadnione.
Potrzebna jest rozsądna polityka części zamiennych. Warto identyfikować elementy, których awaria zatrzymuje produkcję, a jednocześnie występują one stosunkowo często lub mają długi termin dostawy.
Na stanie mogą znajdować się typowe czujniki, uszczelnienia, grzałki, przewody, złącza oraz inne komponenty wykorzystywane w posiadanym parku maszynowym. Lista powinna wynikać z historii rzeczywistych awarii i charakterystyki wyposażenia zakładu.
Dobrze zarządzany magazyn techniczny nie musi być ogromny. Powinien natomiast zawierać właściwe elementy w chwili, gdy są naprawdę potrzebne.
Historia awarii pozwala zamienić pojedyncze zdarzenia w wiedzę przydatną dla całego zakładu
Jeżeli ta sama usterka pojawia się kilka razy, a za każdym razem jest traktowana jako osobny przypadek, przedsiębiorstwo traci możliwość wyciągnięcia wniosków. Dokumentowanie zdarzeń pozwala zauważyć powtarzalność.
Warto rejestrować rodzaj awarii, czas jej wystąpienia, zastosowane rozwiązanie, wymienione części oraz rzeczywisty czas przestoju. Po pewnym okresie dane mogą pokazać, które urządzenia generują najwięcej problemów.
Może się również okazać, że konkretny komponent wymaga wymiany w przewidywalnych odstępach. Wtedy zamiast czekać na kolejne uszkodzenie, można włączyć tę czynność do planu prewencyjnego.
Dokumentacja techniczna skraca diagnostykę w sytuacjach wymagających szybkiej reakcji
Instrukcje, schematy elektryczne, hydrauliczne i pneumatyczne, dokumentacja form oraz wykazy części powinny być łatwo dostępne dla osób odpowiedzialnych za utrzymanie ruchu.
Szukania właściwego schematu dopiero w momencie awarii trudno uznać za efektywne. Dokumentacja powinna być uporządkowana wcześniej i powiązana z konkretnymi urządzeniami.
Przydatne jest również zapisywanie własnych doświadczeń serwisowych. Informacja o wcześniejszej wymianie elementu, nietypowym sposobie regulacji czy wykonanej modernizacji może po kilku latach okazać się równie wartościowa jak oryginalna instrukcja.
Układ chłodzenia jest częścią zaplecza technicznego bezpośrednio wpływającą na stabilność procesu
Wtryskarka nie pracuje w oderwaniu od infrastruktury zakładu. Jednym z kluczowych obszarów jest zapewnienie odpowiednich warunków chłodzenia maszyny i formy.
Zmniejszony przepływ, zanieczyszczone kanały, niesprawna pompa lub problemy z urządzeniem termostatującym mogą zmienić warunki produkcji, mimo że ustawienia zapisane na wtryskarce pozostają identyczne.
Wahania temperatury formy wpływają na czas chłodzenia, skurcz i zachowanie gotowych części. Z tego względu diagnostyka problemów jakościowych powinna czasami obejmować instalację techniczną znajdującą się poza samą maszyną.
Regularna kontrola przepływu i stanu obiegów pozwala ograniczyć ryzyko sytuacji, w której problem infrastrukturalny zostaje błędnie uznany za niestabilność wtryskarki.
Sprężone powietrze i instalacje pomocnicze również mogą zatrzymać pozornie sprawną wtryskarkę
Wiele stanowisk wykorzystuje sprężone powietrze do obsługi określonych mechanizmów, urządzeń odbierających czy innych elementów automatyki. Spadek ciśnienia w instalacji może więc uniemożliwić dalszą pracę całej komórki produkcyjnej.
Podobnie wygląda sytuacja z zasilaniem elektrycznym, układami próżniowymi, hydraulicznymi czy centralnym podawaniem materiału. Awaria infrastruktury wspólnej dla kilku stanowisk może zatrzymać znacznie większą część hali niż pojedyncza usterka maszyny.
Z tego powodu zaplecze techniczne powinno obejmować także monitoring najważniejszych mediów. Wczesne wykrycie spadku parametrów może pozwolić zareagować, zanim problem wpłynie na jakość lub całkowicie zatrzyma produkcję.
Suszarki, podajniki i dozowniki mają bezpośredni wpływ na możliwość utrzymania produkcji
Urządzenia peryferyjne bywają traktowane jako wyposażenie drugoplanowe, ale w praktyce bez nich część procesów nie może być prowadzona prawidłowo. Jeśli tworzywo wymaga suszenia, awaria suszarki może uniemożliwić wykorzystanie przygotowanego materiału.
Podobnie awaria podajnika może przerwać dostarczanie granulatu, a niesprawny dozownik koncentratu barwiącego uniemożliwi utrzymanie wymaganej receptury.
Dlatego przeglądy powinny obejmować nie tylko wtryskarki. Stan urządzeń pomocniczych należy kontrolować zgodnie z ich rzeczywistym znaczeniem dla procesu. Niewielkie urządzenie stojące obok maszyny może być równie krytyczne dla ciągłości produkcji jak duży podzespół samej wtryskarki.
Roboty i automatyka wymagają zaplecza serwisowego tak samo jak maszyny produkcyjne
Im bardziej zautomatyzowane stanowisko, tym większa liczba urządzeń, od których zależy jego dostępność. Wtryskarka może być całkowicie sprawna, ale awaria robota odbierającego detal uniemożliwi dalszą pracę, jeśli ręczny odbiór nie jest przewidziany.
Podobne znaczenie mają chwytaki, czujniki, transportery, systemy wizyjne czy urządzenia pakujące. Integracja zwiększa wydajność, ale jednocześnie sprawia, że sprawność całego stanowiska zależy od wielu współpracujących elementów.
Dobre zaplecze techniczne powinno więc rozwijać się razem z automatyzacją. Potrzebne są nie tylko części mechaniczne, ale również kompetencje związane z diagnostyką sterowania, czujników i komunikacji pomiędzy urządzeniami.
Szybka wymiana form wymaga odpowiednio przygotowanego wyposażenia i organizacji pracy
Ciągłość produkcji oznacza nie tylko ograniczenie awarii. Istotny jest również czas planowanych postojów związanych z przezbrojeniami. Forma musi zostać bezpiecznie zdjęta, przetransportowana, zabezpieczona, a kolejne narzędzie prawidłowo zamontowane.
Do sprawnego przezbrojenia potrzebne mogą być odpowiednie urządzenia transportowe, elementy mocujące, przewody, szybkozłącza oraz przygotowane miejsca przechowywania narzędzi.
Duże znaczenie ma standaryzacja. Jeżeli przyłącza są odpowiednio opisane, przewody przygotowane, a potrzebne elementy mocujące dostępne przy stanowisku, technik nie traci czasu na kompletowanie wyposażenia podczas postoju maszyny.
Kontrola formy po zakończeniu serii pozwala przygotować narzędzie do kolejnego uruchomienia
Częstym błędem jest odkładanie formy do magazynu natychmiast po zakończeniu produkcji bez dokładnej oceny jej stanu. Jeśli podczas ostatnich godzin pracy pojawiały się drobne problemy, mogą zostać ponownie odkryte dopiero przy następnym uruchomieniu.
Znacznie korzystniejsze jest wykonanie podstawowej kontroli po zdjęciu narzędzia. Można wtedy oczyścić powierzchnie, sprawdzić elementy ruchome, ocenić stan przyłączy i zanotować zauważone nieprawidłowości.
Jeżeli potrzebna jest naprawa, można zaplanować ją w okresie, gdy forma nie jest wykorzystywana. Dzięki temu następne zlecenie rozpoczyna się od przygotowanego narzędzia, a nie od niespodziewanej interwencji serwisowej.
Odpowiednie przechowywanie form chroni narzędzia podczas przerw pomiędzy kolejnymi seriami
Forma może pozostawać poza maszyną przez kilka dni, miesięcy, a czasem znacznie dłużej. Warunki magazynowania wpływają na jej stan i gotowość do ponownego wykorzystania.
Narzędzie powinno być odpowiednio zabezpieczone, opisane i przechowywane w sposób umożliwiający bezpieczny transport. Istotna jest ochrona powierzchni roboczych oraz kontrola ryzyka korozji.
Dobra ewidencja magazynu form ułatwia również planowanie. Wiadomo, gdzie znajduje się konkretne narzędzie, jaki jest jego status oraz czy przed kolejnym użyciem wymaga wykonania dodatkowych prac.
To właśnie w obszarze zarządzania cyklem życia narzędzia dobrze widać, że produkcja wtryskowa nie kończy się na samej maszynie. Szersze spojrzenie na technologię przetwarzania tworzyw i związane z nią rozwiązania można znaleźć również poprzez Chemos.pl, gdzie tematyka przemysłowa łączy się z praktycznym podejściem do procesów produkcyjnych.
Dostępność narzędzi pomiarowych przyspiesza rozpoznawanie problemów jakościowych
Zaplecze techniczne powinno umożliwiać nie tylko naprawę, ale również ocenę efektów procesu. Jeśli pojawia się podejrzenie, że detal zmienił wymiary, potrzebny jest wiarygodny pomiar.
W zależności od rodzaju produkcji wykorzystywane mogą być proste przyrządy warsztatowe lub bardziej zaawansowane wyposażenie pomiarowe. Najważniejsze jest to, aby możliwe było szybkie sprawdzenie parametrów mających znaczenie dla konkretnego wyrobu.
Bez odpowiedniego pomiaru łatwo rozpocząć regulowanie procesu na podstawie wrażenia, że „część wygląda inaczej”. Dane pozwalają ustalić skalę odchylenia i ocenić, czy rzeczywiście doszło do zmiany wymagającej interwencji.
Kompetencje pracowników są równie ważnym elementem zaplecza technicznego jak wyposażenie warsztatu
Najlepsze narzędzia nie pomogą, jeśli nikt nie potrafi właściwie ich wykorzystać. Utrzymanie ciągłości produkcji wymaga ludzi rozumiejących zależności pomiędzy wtryskarką, formą, materiałem i urządzeniami pomocniczymi.
Operator powinien potrafić zauważyć pierwsze objawy problemu. Technolog musi ocenić, czy odchylenie wynika z procesu. Technik utrzymania ruchu powinien natomiast umieć bezpiecznie zdiagnozować i usunąć usterkę.
Ważna jest również komunikacja pomiędzy tymi osobami. Informacja, że maszyna „źle pracuje”, jest znacznie mniej użyteczna niż dokładny opis momentu pojawienia się alarmu, zmiany parametrów czy nietypowego zachowania stanowiska.
Lista krytycznych urządzeń pomaga ustalić, gdzie przestój byłby najbardziej kosztowny
Nie wszystkie urządzenia wymagają takiego samego poziomu zabezpieczenia. Awaria maszyny posiadającej kilka dostępnych zamienników może być mniej dotkliwa niż uszkodzenie jedynego stanowiska zdolnego obsłużyć konkretną dużą formę.
Warto więc określić urządzenia krytyczne i zastanowić się, jakie działania należy podjąć w przypadku ich niedostępności.
| Obszar | Przykładowe zabezpieczenie ciągłości |
|---|---|
| Wtryskarka | plan przeglądów i krytyczne części zamienne |
| Forma | okresowa konserwacja i historia napraw |
| Chłodzenie | kontrola przepływu i urządzeń termostatujących |
| Suszenie materiału | przeglądy suszarek i kontrola parametrów |
| Automatyka | kopie programów i dostęp do części serwisowych |
| Transport form | sprawne urządzenia i procedury bezpiecznego przezbrojenia |
| Magazyn techniczny | minimalne stany najważniejszych komponentów |
Takie podejście pozwala kierować środki przede wszystkim tam, gdzie brak zabezpieczenia mógłby spowodować największe straty.
Kopie parametrów i programów skracają czas przywracania stanowiska po awarii sterowania
W nowoczesnej produkcji część wiedzy o procesie istnieje w postaci cyfrowej. Wtryskarki, roboty i urządzenia automatyczne wykorzystują zapisane receptury oraz programy.
Ich utrata może spowodować znacznie dłuższy przestój niż sama wymiana uszkodzonego podzespołu. Dlatego warto posiadać uporządkowane kopie najważniejszych ustawień i programów.
Dotyczy to szczególnie rozbudowanych stanowisk, w których robot wykonuje kilka operacji, współpracuje z czujnikami i komunikuje się z maszyną. Odtwarzanie takiej konfiguracji od początku może zająć dużo czasu.
Planowanie przeglądów pomiędzy zleceniami pozwala wykorzystać postoje, które i tak wystąpiłyby w produkcji
Nie każda czynność serwisowa wymaga natychmiastowego zatrzymania maszyny. Część prac można zaplanować na moment zmiany formy, weekend, przerwę pomiędzy seriami lub okres mniejszego obciążenia produkcyjnego.
Wymaga to jednak współpracy utrzymania ruchu z planowaniem produkcji. Informacja o zbliżającym się wolnym oknie pozwala wcześniej przygotować części i narzędzia potrzebne do przeglądu.
Dzięki temu planowany postój może zostać wykorzystany efektywnie, a prawdopodobieństwo nieplanowanego zatrzymania w środku ważnego zlecenia zostaje ograniczone.
Koszt zaplecza technicznego najlepiej porównywać z rzeczywistym kosztem nieplanowanych przestojów
Utrzymanie serwisu, części zamiennych, narzędzi i wyposażenia generuje koszty, dlatego łatwo traktować je wyłącznie jako dodatkowe obciążenie. Taka ocena pomija jednak wartość czasu, w którym urządzenie nie może produkować.
Godzina przestoju oznacza nie tylko brak określonej liczby wyprasek. Może powodować konieczność zmiany planu produkcji, dodatkowe przezbrojenia, pracę w innym terminie, opóźnienie dostawy i problemy z wykorzystaniem personelu.
Przy długiej awarii konsekwencje zaczynają przechodzić na kolejne zlecenia. Jedno zatrzymane stanowisko może zaburzyć plan kilku następnych dni.
Dlatego zaplecze techniczne należy traktować jako element zdolności produkcyjnej zakładu. Maszyna tworzy wartość wtedy, gdy może rzeczywiście pracować, a nie tylko wtedy, gdy znajduje się na liście wyposażenia.
Dobrze przygotowany zakład ogranicza czas pomiędzy wystąpieniem usterki a powrotem do stabilnej produkcji
Całkowite wyeliminowanie awarii nie jest realistycznym celem. Można natomiast ograniczyć ich częstotliwość oraz skrócić czas potrzebny na przywrócenie procesu.
Największe znaczenie ma połączenie kilku obszarów:
- regularnych przeglądów,
- konserwacji form,
- dostępności części zamiennych,
- uporządkowanej dokumentacji,
- sprawnego zaplecza narzędziowego,
- kontroli urządzeń pomocniczych,
- monitorowania infrastruktury technicznej,
- kompetentnego personelu,
- analizy historii awarii,
- planowania prac serwisowych.
W praktyce właśnie te elementy decydują, czy drobna usterka zostanie usunięta podczas krótkiego postoju, czy zamieni się w problem dezorganizujący produkcję przez kilka zmian. Dobre zaplecze techniczne nie jest widoczne w każdej gotowej wyprasce, ale jego efekty widać w terminowości, stabilności jakości oraz rzeczywistym wykorzystaniu wtryskarek i form.
FAQ – najczęstsze pytania o zaplecze techniczne w produkcji wtryskowej
Czy własny serwis jest potrzebny w każdym zakładzie wykorzystującym wtryskarki?
Zakres własnego serwisu zależy od wielkości parku maszynowego i charakteru produkcji, jednak możliwość szybkiego wykonywania podstawowej diagnostyki i typowych napraw znacząco ułatwia ograniczanie przestojów.
Jak często należy wykonywać przeglądy form wtryskowych?
Częstotliwość powinna wynikać z konstrukcji narzędzia, liczby wykonanych cykli, rodzaju materiału oraz historii eksploatacji. Intensywnie pracujące formy wymagają odpowiednio częstszego nadzoru.
Czy urządzenia pomocnicze również powinny podlegać planowej konserwacji?
Tak. Awaria suszarki, podajnika, termostatu, dozownika czy robota może uniemożliwić produkcję mimo pełnej sprawności samej wtryskarki.
Jakie części zamienne warto przechowywać na miejscu?
Przede wszystkim te, których uszkodzenie może zatrzymać krytyczne stanowisko, a czas dostawy byłby zbyt długi. Dobór zapasu najlepiej oprzeć na historii awarii i konstrukcji posiadanych urządzeń.
Dlaczego warto prowadzić historię napraw i przeglądów?
Pozwala zauważać powtarzające się usterki, lepiej planować konserwację, przewidywać zapotrzebowanie na części i szybciej diagnozować podobne problemy w przyszłości.